
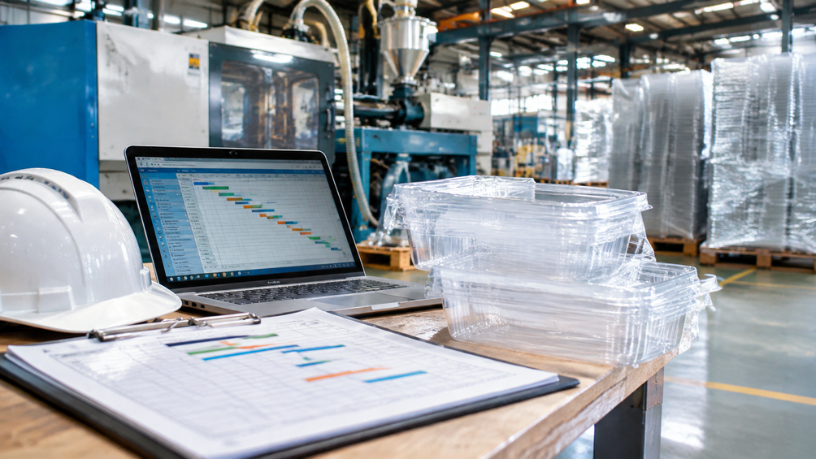
Numa fábrica de chapas, o pedido urgente chega na mesma semana em que a extrusora é parada para a troca de matriz. Para Elias Assum Sabbag Junior, empresário do ramo de embalagens plásticas, o plástico corrugado mostra bem por que o prazo de entrega depende de um calendário de produção montado antes de qualquer promessa de data ao comprador. O prazo nasce dentro da fábrica, muito antes de o caminhão sair.
Planejar a produção significa organizar, em ordem lógica, o que será fabricado, em que máquina, com qual matéria-prima e em quanto tempo. Em embalagens plásticas, essa organização precisa levar em conta a extrusão da chapa, o corte, a conversão em peças e a expedição. Cada etapa tem um tempo próprio, e o prazo final é a soma delas e das esperas entre uma e outra.
Onde o prazo de entrega realmente se decide?
O prazo é decidido na fase em que o pedido é recebido e traduzido em ordem de produção. Se a especificação chega incompleta, faltando gramatura, dimensões ou acabamento, a fábrica perde dias em idas e vindas com o comprador, e esse tempo nunca aparece no cronograma da máquina. Em operações de conversão de chapas, a conferência da especificação antes de programar a produção costuma evitar retrabalho e reprogramações.
Outro ponto de decisão é a disponibilidade de resina. A chapa de plástico corrugado é feita de polipropileno, um polímero que chega à fábrica em grãos, os chamados grânulos de resina, e é derretido e moldado na extrusora. Quando o estoque de resina fica abaixo do necessário, a programação inteira precisa ser refeita. Como observa Elias Assum Sabbag Junior, compras de matéria-prima e produção precisam andar juntas, porque uma depende da outra para que a data prometida seja cumprida.
O que mais pesa, de modo geral, é a previsibilidade. Um prazo curto prometido sem margem funciona até o primeiro imprevisto. Um prazo ligeiramente maior, mas confiável, costuma gerar mais confiança do comprador industrial, que precisa encaixar as embalagens na própria linha de produção e não pode depender de promessas que mudam de uma semana para outra.
Capacidade, gargalos e a ordem dos pedidos
Toda fábrica tem um gargalo, a etapa mais lenta, que define quanto se consegue entregar em determinado período. Em muitas operações de plástico corrugado, o gargalo está na extrusão ou no corte e vinco das peças. Mapear essa etapa é o primeiro passo para decidir quantos pedidos cabem na semana sem comprometer os anteriores.
A ordem em que os pedidos entram na máquina também importa. Agrupar pedidos com a mesma espessura e a mesma cor reduz as paradas para ajuste, enquanto alternar especificações a cada lote consome horas de troca. No entendimento de Elias Assum Sabbag Junior, a sequência de produção é um equilíbrio entre o prazo de cada comprador e a eficiência da máquina, e nenhum dos dois pode ser sacrificado de forma permanente.
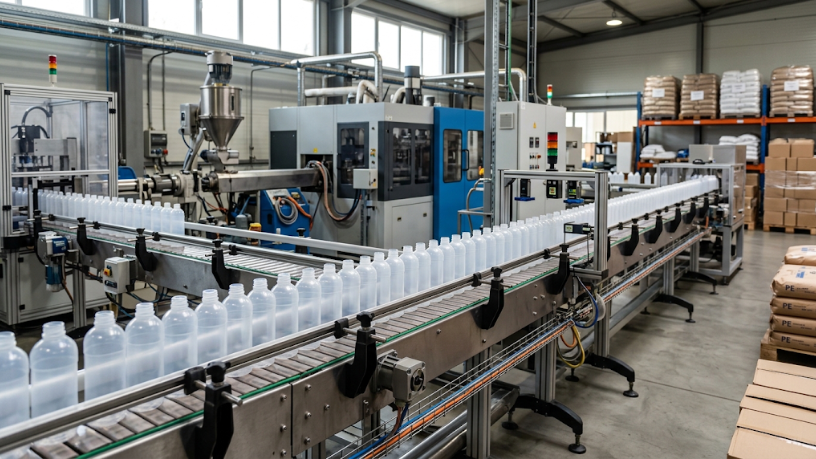
Há ainda a manutenção. Uma parada não programada de extrusora derruba todo o cronograma da semana. Por isso, as janelas de manutenção preventiva entram no calendário como se fossem pedidos, ocupando um espaço reservado, e não como interrupção que se resolve quando aparece, o que protege tanto a qualidade da chapa quanto os prazos combinados.
O que Elias Assum Sabbag Junior considera antes de fechar a data com o comprador
E se o comprador pedir um prazo que a fábrica não consegue cumprir? A resposta honesta é apresentar o que cabe no calendário, com a razão técnica, e propor alternativas: dividir a entrega em lotes, antecipar a parte mais crítica ou ajustar a especificação. Compradores industriais costumam preferir uma negociação transparente a uma promessa que se rompe.
A comunicação ao longo da produção também faz diferença. Avisar sobre um atraso no momento em que ele é identificado, e não no dia em que a carga deveria sair, dá ao comprador tempo de reorganizar a própria linha. Como reforça Elias Assum Sabbag Junior, o cumprimento de prazos em embalagens plásticas está mais ligado à clareza da informação trocada entre as duas pontas do que à velocidade de fabricação em si.
Pedidos recorrentes ajudam. Quando o comprador compartilha uma previsão de consumo dos meses seguintes, a fábrica consegue reservar capacidade e matéria-prima com antecedência, e o prazo de cada entrega fica mais curto e mais estável. A previsão não precisa ser exata, apenas uma estimativa honesta que seja revista periodicamente.
Indicadores que mostram se o planejamento funciona
Planejar sem medir é apostar. Dois indicadores simples já dão uma boa leitura: a proporção de pedidos entregues na data combinada e o tempo médio entre o recebimento do pedido e a expedição. Se o primeiro cai, o planejamento está prometendo mais do que a fábrica entrega. Se o segundo cresce, há um gargalo novo se formando.
Também vale acompanhar o tempo parado entre uma ordem de produção e outra, a chamada troca de série, e os motivos de cada reprogramação. Quando os motivos se repetem, o problema deixou de ser acidente e virou processo, e a correção passa a ser organizacional. Em fábricas de plástico, revisar esses números periodicamente é o que transforma o planejamento em ferramenta de gestão, e não em planilha que só se consulta depois do atraso.
Um calendário bem construído é, no fim, um acordo entre as áreas da fábrica: compras, produção, qualidade e expedição enxergando o mesmo prazo e trabalhando para ele. Quando esse acordo existe, a entrega no dia combinado deixa de ser exceção e passa a ser o resultado esperado do processo, algo que o comprador consegue prever.